金屬鑽頭
不鏽鋼鑽不動,多半不是鑽頭不夠硬,是轉速太快。
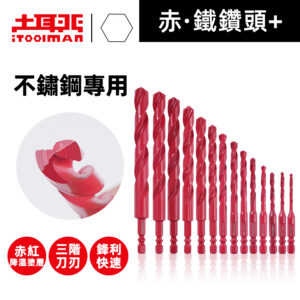
金屬鑽孔最常見的失敗不是鑽頭斷掉,而是被自己產生的熱燒鈍。不鏽鋼有加工硬化的特性,鑽頭一旦在表面空轉打滑,材料會越磨越硬,接著就是鑽頭發藍、刀刃退火報廢。土耳門的金屬鑽頭採用 HSS M35 高鈷高速鋼一體成形,搭配赤紅降溫塗層與三階梯切削頭,針對的就是不鏽鋼這種高溫高硬度的場合,用在一般金屬上耐用度也更高。
怎麼挑?金屬鑽孔對照
| 你要鑽的材質 | 建議型號 | 施工要點 |
|---|---|---|
| 不鏽鋼(SUS304/316)板材、水槽、扶手 | 赤.鐵鑽頭+(SD2) | 低轉速持續加壓,配合切削油。M35 高鈷鋼的紅硬性能撐住高溫,塗層幫助降溫 |
| 一般鐵板、角鐵、C 型鋼 | 赤.鐵鑽頭+(SD2) | 中轉速即可,三階梯切削頭起鑽定位穩,不易走位 |
| 金屬要開 Ø13 mm 以上的大孔 | SUPERIOR.不鏽鋼圓孔鋸(CTHS) | 大孔徑用麻花鑽扭力太大也太慢,改用圓孔鋸只切輪廓,省力很多 |
| 薄金屬板、鐵皮 | 赤.鐵鑽頭+(SD2) | 薄板要墊木板在背面,避免鑽穿瞬間鑽頭咬住把板材帶起來 |
常見問題
Q:不鏽鋼為什麼特別難鑽?
因為加工硬化。不鏽鋼在被切削時,表層的金相組織會變得比原本更硬。如果轉速太快、進給太輕,鑽頭只是在表面摩擦而不是切削,那層被硬化的表面會越來越硬,最後變成鑽頭在磨自己。正確做法是反過來:降低轉速、加大壓力,讓刀刃確實吃進材料裡。
Q:轉速大概要開多少?
通用原則是「孔徑越大、材質越硬,轉速越低」。不鏽鋼一般會用到比鑽鐵板更低的轉速,Ø6 mm 左右大約幾百轉、大孔徑再往下降。實務上不用背數字,看鐵屑就知道 —— 切出連續捲曲的長條鐵屑代表轉速與壓力對了;如果只有粉末狀碎屑、或鑽頭前端冒煙發紅,就是轉速太快或壓力不足。
Q:一定要加切削油嗎?
鑽不鏽鋼與厚金屬強烈建議加。切削油的作用不只是降溫,還能潤滑刀刃、幫助排屑,直接影響鑽頭壽命。沒有專用切削油時,機油也比完全不加好。鑽薄鐵板或鋁材可以不加,但鑽到一半發現冒煙就該停下來降溫。
Q:HSS 和 HSS-Co(M35)差在哪?
M35 是在高速鋼裡加入約 5% 的鈷。鈷會提升材料的「紅硬性」,也就是在高溫下維持硬度的能力。一般 HSS 鑽頭在高溫下刀刃會變軟而快速磨鈍,M35 則能撐住不鏽鋼鑽孔時產生的高溫,這是它比較耐用的主要原因。
Q:鑽頭前端變成藍紫色,還能用嗎?
那是過熱退火的顏色,代表刀刃的硬度已經下降了。輕微變色還能勉強用在軟材質上,但拿去鑽不鏽鋼幾乎鑽不動。與其硬撐,不如檢討為什麼會過熱 —— 通常是轉速太快、沒加切削油,或是壓力不夠導致空轉摩擦。
Q:鑽穿的瞬間鑽頭常常咬死,怎麼避免?
鑽穿的瞬間材料剩下薄薄一層,刀刃會突然「咬」進去把工件帶著轉,這在薄板上特別危險。做法是快穿透時明顯減輕壓力、放慢速度,讓鑽頭慢慢切出去;薄板則在背面墊一塊木板一起鑽,等於幫材料撐住。
顯示單一結果